Ca pionier inovator în domeniul materialelor din aliaje de aluminiu din China, Jiangsu Hetuo Aluminum Wire a fost întotdeauna ghidată de nevoile clienților și orientată spre satisfacția clienților de la înființarea sa în 2019. A construit un sistem de producție inteligentă care acoperă întregul lanț industrial, inclusiv sârmă de aluminiu de înaltă puritate, sârmă din aliaj de aluminiu de înaltă rezistență, materiale de sudură din aluminiu și aliaje de aluminiu. Compania este situată în Zona de Dezvoltare Economică Guannan, Lianyungang, cu o locație geografică superioară și transport convenabil. Cercul de afaceri al trenului de mare viteză radiază pe o rază de 3 kilometri. Ca China Fabrica de tije de aluminiu și Producători de sârmă de aluminiu moale, compania se bazează pe avantajul de locație al Bazei Naționale de Industrie a Materialelor Noi din Lianyungang pentru a construi un sistem logistic de „cerc de peste mări de 1 oră”. Toate produsele noastre respectă standardele internaționale de calitate, iar harta noastră de export acoperă numeroase piețe de vârf din străinătate.
În prezent, fabrica companiei se întinde pe o suprafață de 40000 de metri pătrați și are 60 de angajați, inclusiv 30 de manageri profesioniști și tehnicieni. Pentru a asigura satisfacția clienților, am introdus echipamente și facilități avansate și implementăm cu strictețe măsuri de inspecție a calității în fiecare etapă a procesului de producție. În plus, sistemul nostru de calitate ISO-9001 și sistemul de management al calității IATF 16949 au fost certificate profesional.
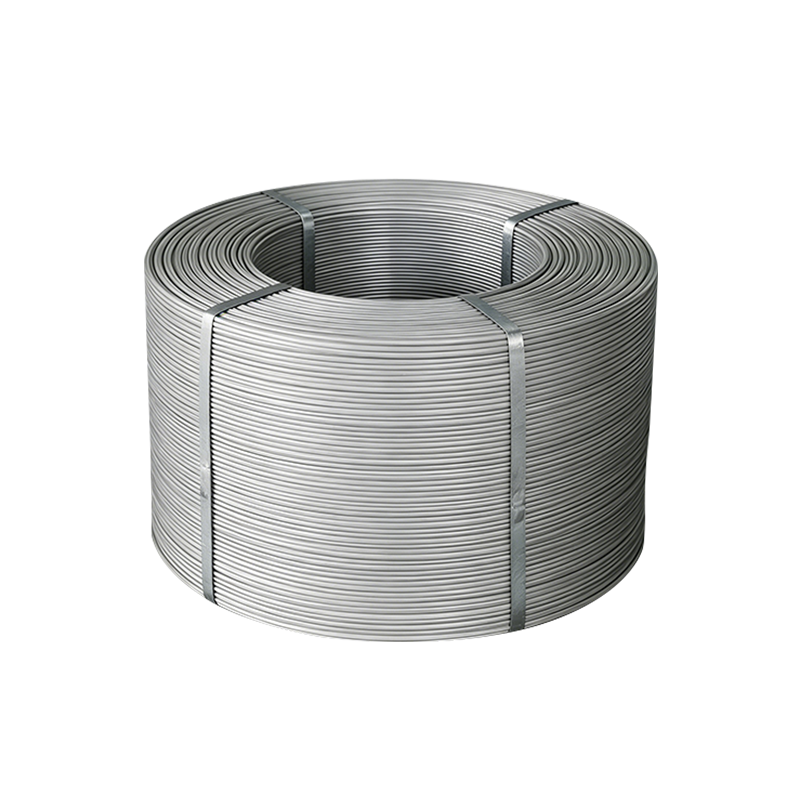
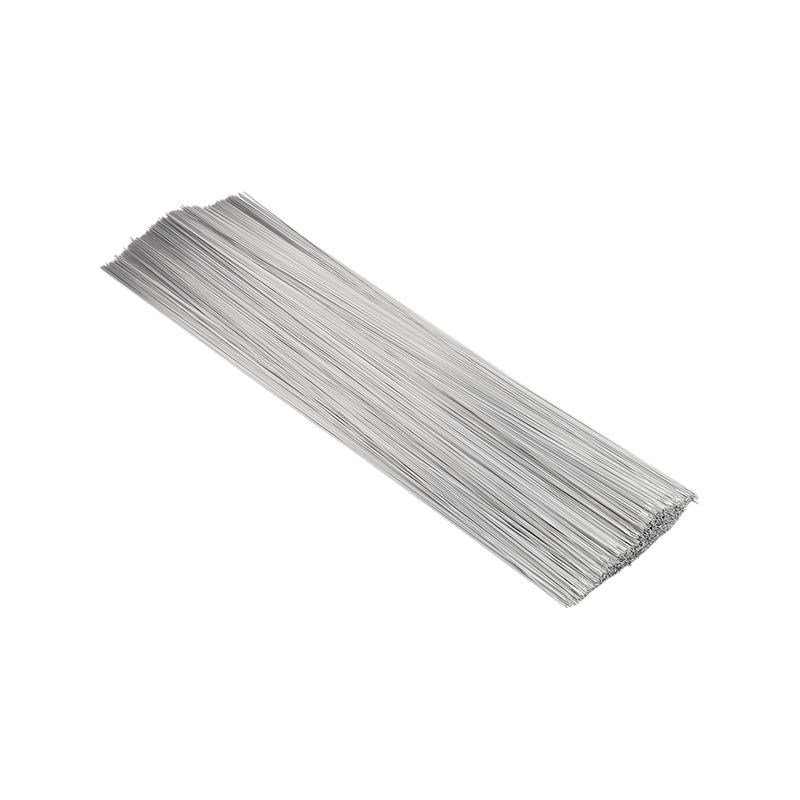
Sârma de aluminiu în starea de trasare poartă stres rezidual semnificativ și densitate ridicată de dislocare - rezultatul direct al muncii la rece acumulat prin reduceri succesive ale matriței. Această stare de întărire la tracțiune crește rezistența la tracțiune, dar reduce alungirea și formabilitatea la un interval care este incompatibil cu multe procese din aval: înfășurare a bobinei cu pas fin, îndoire cu rază mică, sertizare în bornele conectorului sau orice aplicație în care firul trebuie să se conformeze unei geometrii fără fisurare. Recoacerea inversează această condiție printr-un ciclu termic controlat care permite dislocărilor să se anihileze și boabelor să se recristalizeze într-o microstructură echiaxială, cu defect redus. Rezultatul este sârmă moale de aluminiu cu valori de alungire care depășesc de obicei 20–25%, rezistența la tracțiune redusă la intervalul 55–95 MPa în funcție de puritate și o suprafață care acceptă operațiuni de formare fără inițierea microfracturii.
Variabilele critice ale procesului sunt timpul, temperatura și atmosfera. Subcoacerea lasă microstructură parțial recuperată cu proprietăți mecanice inegale de-a lungul lungimii bobinei - o problemă care se manifestă doar în timpul procesării în aval, atunci când o secțiune a firului se comportă diferit de cealaltă. Supracoacerea determină creșterea excesivă a boabelor, ceea ce reduce rezistența la oboseală și poate produce o textură de suprafață cu coajă de portocală vizibilă după formare. Cuptoare cu atmosferă controlată previne reoxidarea suprafeței în timpul ciclului termic, păstrând calitatea suprafeței firului pentru operațiunile ulterioare de lipire, lipire sau acoperire. Pentru clasele de înaltă puritate, ferestrele de temperatură de recoacere sunt mai înguste, deoarece absența atomilor de dizolvat care fixează granițele granulelor înseamnă că creșterea cerealelor se accelerează mai rapid peste pragul de recristalizare.
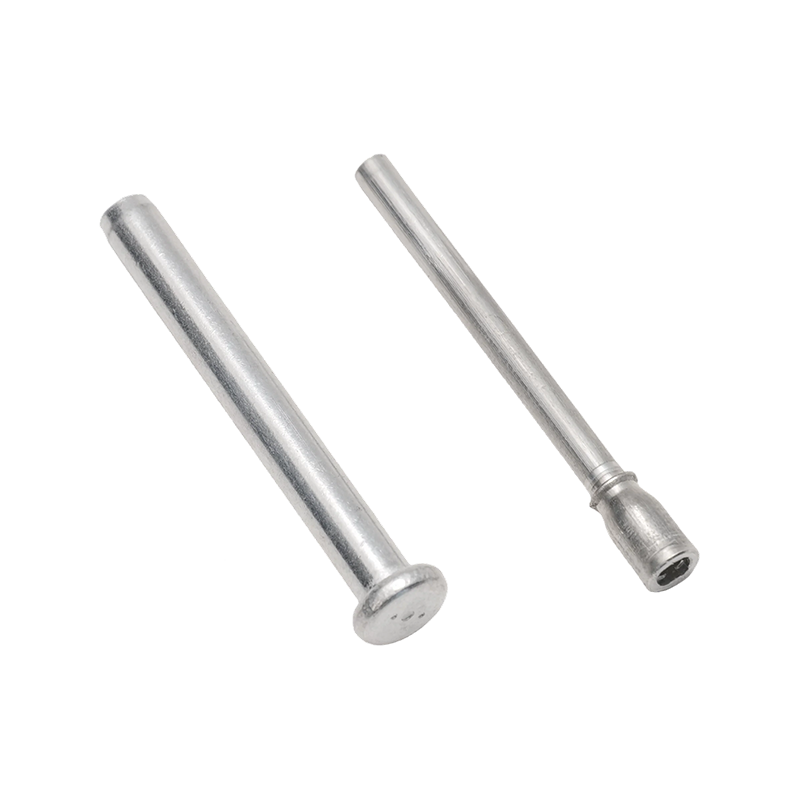
Calitatea sârmei este limitată în mod fundamental de calitatea tijei - defectele introduse în faza de turnare și laminare se propagă prin fiecare trecere ulterioară de tragere și nu pot fi îndepărtate prin prelucrarea în aval. Tijă de aluminiu produs prin procesul de turnare și laminare continuă (CCR) – standardul industrial pentru sârmă de sârmă de calitate electrică și de uz general – realizează o structură fină, uniformă și chimie consistentă prin solidificare rapidă urmată de o reducere imediată la cald. Parametrii cheie de calitate sunt uniformitatea compoziției chimice (evitarea zonelor de segregare în care concentrația elementului de aliere se abate de la valoarea nominală), conținutul de incluziune (filme de oxid și particule nemetalice care acționează ca locuri de inițiere a fisurilor în sârmă trasă) și starea suprafeței (fisuri, stropi sau oxid laminat care creează cusături în firul finit).
Diametrul tijei - de obicei 9,5 mm sau 12 mm pentru materia primă pentru trefilarea sârmei - stabilește raportul total de reducere disponibil înainte ca sârma să atingă diametrul țintă. Reducerea totală mai mare oferă o structură mai fină a granulelor și o rezistență mai mare la trasare, dar necesită și mai multe etape intermediare de recoacere pentru a menține ductilitatea. Pentru producătorii care trag la diametre fine sub 0,5 mm, curățenia tijei devine deosebit de critică: o includere care nu are importanță într-un fir de 2 mm va provoca o rupere a unui fir de 0,1 mm, perturbând producția și introducând discontinuități de lungime în bobina finită. Producătorii integrați pe verticală care își aruncă și rulează propria tijă pot implementa controale chimice și protocoale de inspecție la sursă, mai degrabă decât să accepte variația tijei de intrare ca o intrare incontrolabilă. Sistemul inteligent de producție al sârmei de aluminiu Jiangsu Hetuo, care acoperă întregul lanț al industriei, reflectă tocmai această logică - gestionarea calității încă de la prima etapă de producție, mai degrabă decât încercarea de a compensa mai târziu variabilitatea din amonte.
Caietul de sarcini al Sârmă de aluminiu pur 99,9%. (clasa 3N) față de aluminiul standard 1350 de calitate electrică (minimum 99,5%) este justificată de un set specific de cerințe de aplicare, nu de o preferință generală pentru puritate mai mare. Diferențele măsurabile la pragul de 3N includ reducerea rezistivității electrice de aproximativ 3-5% în comparație cu 1350-H19, ductilitate îmbunătățită la temperatură joasă relevantă pentru serviciul criogenic și un răspuns mai previzibil de recristalizare în timpul recoacerii - deosebit de valoros în procesele în care sunt necesare toleranțe strânse de proprietăți mecanice pentru volume mari de producție.
Înfășurarea transformatorului și a reactorului reprezintă unul dintre cele mai consistente segmente de cerere pentru fire de 3N. În transformatoarele de distribuție de înaltă eficiență care vizează pierderile din clasa de eficiență IEC, îmbunătățirea marginală a conductibilității de la 3N față de 1350 de fire se traduce printr-o reducere măsurabilă a pierderilor fără sarcină - semnificativă atunci când este multiplicată pe zeci de mii de unități instalate care funcționează continuu pe o durată de viață de 30 de ani. În aplicațiile cu fire fine pentru microelectronică și fabricarea senzorilor, Puritatea 3N oferă o linie de bază stabilă, bine caracterizată pentru comportamentul de lipire și rezistența la contact pe care materialul de calitate 1350 nu le poate garanta datorită intervalului permis de impurități Fe și Si. Aplicațiile de acoperire prin pulverizare termică favorizează, de asemenea, firul 3N pentru comportamentul său consistent de formare de oxizi, care afectează aderența și porozitatea acoperirii în moduri care variază în funcție de conținutul de impurități. Pragul de decizie în practică este dacă specificația de performanță a aplicației poate fi îndeplinită până la 1350 sau necesită controlul mai strict electric, mecanic sau chimic de suprafață pe care îl oferă 3N.
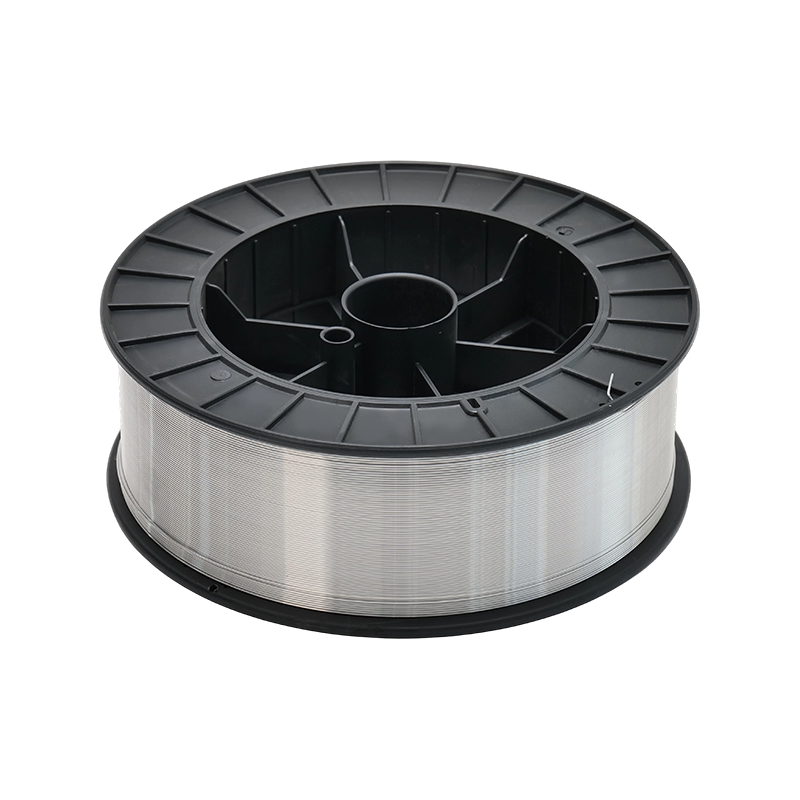
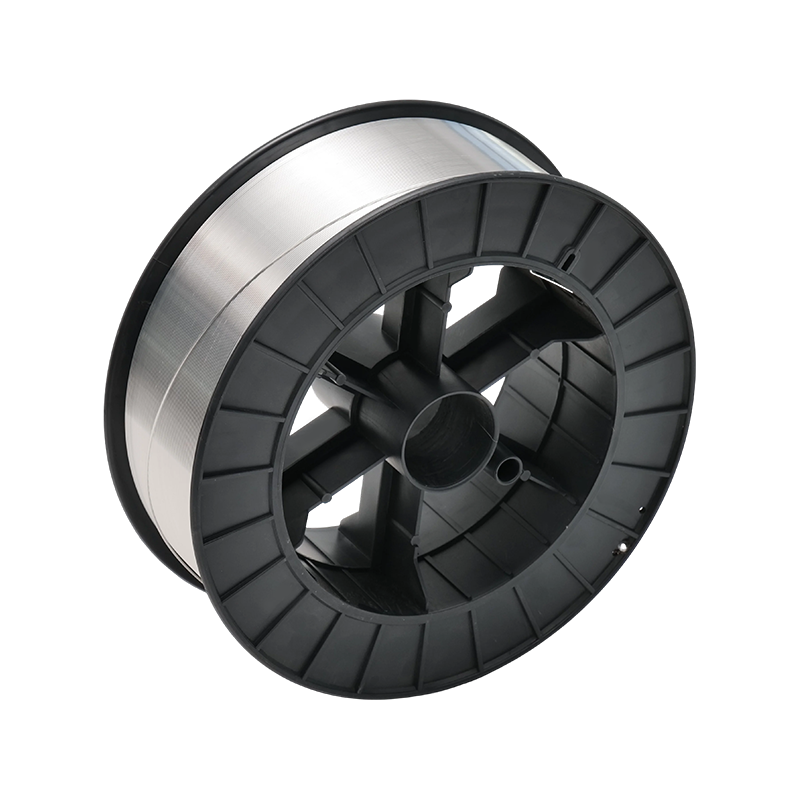
Sârma care îndeplinește toate specificațiile chimice și mecanice poate provoca încă o întrerupere a producției dacă geometria ambalajului este incompatibilă cu echipamentul de alimentare cu sârmă al cumpărătorului. Dimensiunile bobinei — diametrul flanșei, diametrul cilindrului, lățimea transversală și diametrul miezului — trebuie să se potrivească cu suportul bobinei și geometria ghidajului mașinii. O nepotrivire chiar și de câțiva milimetri în diametrul miezului poate împiedica bobina să se așeze corect, provocând o clătinare care se traduce prin variația tensiunii și, în cele din urmă, livrarea inconsecventă a firului. Pentru echipamentele automate de înfășurare, lipire și sudură, toleranța acceptabilă asupra geometriei bobinei este adesea mai strânsă decât specificația dimensională a firului în sine, iar furnizorii care tratează ambalajul ca pe o idee ulterioară creează probleme de integrare pe care echipele de ingineri ale clienților lor trebuie să le rezolve la instalare.
Greutatea bobinei și consistența lungimii contează pentru planificarea producției și gestionarea stocurilor. Un cumpărător care execută o operațiune de înfășurare continuă trebuie să prezică cu exactitate frecvența de schimbare; bobinele cu greutate de umplere variabilă introduc incertitudinea de planificare. Ambalajul cu barieră de umezeală este standard pentru depozitarea firului de aluminiu, dar integritatea etanșării acelui ambalaj - în special dacă sigiliul supraviețuiește vibrațiilor de tranzit și ciclurilor de temperatură - determină dacă firul ajunge în aceeași stare în care a părăsit fabrica. Infrastructura logistică a sârmei de aluminiu Jiangsu Hetuo, construită în jurul unui cerc de transport în străinătate de o oră de la Baza Națională a Industriei Materialelor Noi Lianyungang, scurtează timpul de tranzit și reduce expunerea cumulativă a mediului împotriva căreia trebuie să protejeze ambalajul. Pentru cumpărătorii internaționali, lanțurile de aprovizionare mai scurte și mai directe reduc nu doar timpul de livrare, ci și evenimentele de manipulare — consolidare, transbordare, rețineri vamale — unde integritatea ambalajului este cel mai periclitată.

Director general ( Kaihao Wang ) : +86-18961612067 / [email protected]
Director general adjunct ( Zhilong Shuang ) : +86-13908684596 / [email protected]
Manager de vânzări comerț exterior ( Chenxu Zha ) : +86-15961627690 / [email protected]
Manager de vânzări comerț intern ( Shengjing Jin) : +86-13485055650 / [email protected]

Parcul întreprinderilor mici și mijlocii, zona de dezvoltare economică, județul Guannan, orașul Lianyungang, provincia Jiangsu, China
Suntem specializați în tije de aliaj de aluminiu de înaltă calitate, sârmă de sudură și profile de precizie
Drepturi de autor© 2026Jiangsu Hetuo Aluminum Wire Co., Ltd.
 Angro Producători de sârmă de aluminiu de înaltă puritate


